SMED é um método de redução do tempo de preparação e troca entre produtos ou ferramentas. Para aplicá-lo, observe a troca completa, separe atividades que só podem ocorrer com o equipamento parado daquelas que podem ser preparadas antes, simplifique as etapas e teste mudanças com segurança. O nome não deve ser tratado como promessa automática de atingir um tempo específico.
O que significa SMED
O Lean Enterprise Institute descreve SMED, ou Single-Minute Exchange of Die, como um processo para trocar equipamento de produção no menor tempo possível. A abordagem associa redução do setup à análise do trabalho: identificar operações internas, que exigem o equipamento parado, e externas, que podem ser feitas enquanto ele ainda opera.
A expressão “single minute” remete a um objetivo de tempo de um único dígito em minutos na formulação clássica, mas isso não é uma garantia nem uma meta universal. Máquinas, riscos, ferramentas e requisitos variam. Para uma operação específica, use o método para compreender a preparação e formular melhorias compatíveis com segurança e qualidade.
Defina a troca e a medida
Escolha um equipamento, uma família de produtos e uma troca que a equipe consiga observar do começo ao fim. Defina quando o cronômetro começa e termina: pode ser desde a última peça boa do produto anterior até a primeira peça aprovada do próximo, desde que a regra seja consistente e apropriada.
Registre condições que influenciam a comparação, como produto, ferramenta, equipe, turno e estado do equipamento. Não compare trocas diferentes sem explicar as diferenças. Observe o processo real antes de propor mudanças e alinhe como os dados serão obtidos. O objetivo não é criar um ranking de operadores, mas entender o método e as condições de trabalho.
Observe e registre cada atividade
Acompanhe a preparação inteira e anote a sequência: buscar ferramentas, remover componentes, limpar, ajustar, fixar, verificar e liberar. Registre esperas, movimentos, tentativas, ajustes repetidos e comunicação entre pessoas. Pergunte o que ocorreu em cada etapa, mas evite interromper uma atividade que exige atenção ou apresenta risco.
Converse com operadores e manutenção para entender o que não aparece no cronômetro, como critérios de liberação, falhas recorrentes ou limitações da ferramenta. Uma gravação pode apoiar revisão somente quando autorizada e adequada às regras do local. Diferencie tempo de execução, espera e tarefas paralelas; o mapa precisa mostrar o trabalho real sem expor pessoas.
Separe atividades internas e externas
Uma atividade interna só pode ocorrer quando o equipamento está parado ou isolado. Uma atividade externa pode ser preparada enquanto a máquina está produzindo, sem criar interferência ou risco. Classifique cada tarefa com a equipe e confirme a condição operacional necessária. Uma tarefa não se torna externa apenas porque alguém gostaria que ocorresse antes da parada.
Depois, procure atividades internas que podem ser convertidas com segurança. Preparar a ferramenta, localizar componentes ou conferir documentação antes da troca pode reduzir a espera quando isso não cria risco nem compromete a qualidade. Confirme compatibilidade com bloqueio, proteções e instruções aplicáveis. Alterações em controles de segurança precisam de validação técnica, não de improvisação para economizar minutos.
Simplifique preparação e execução
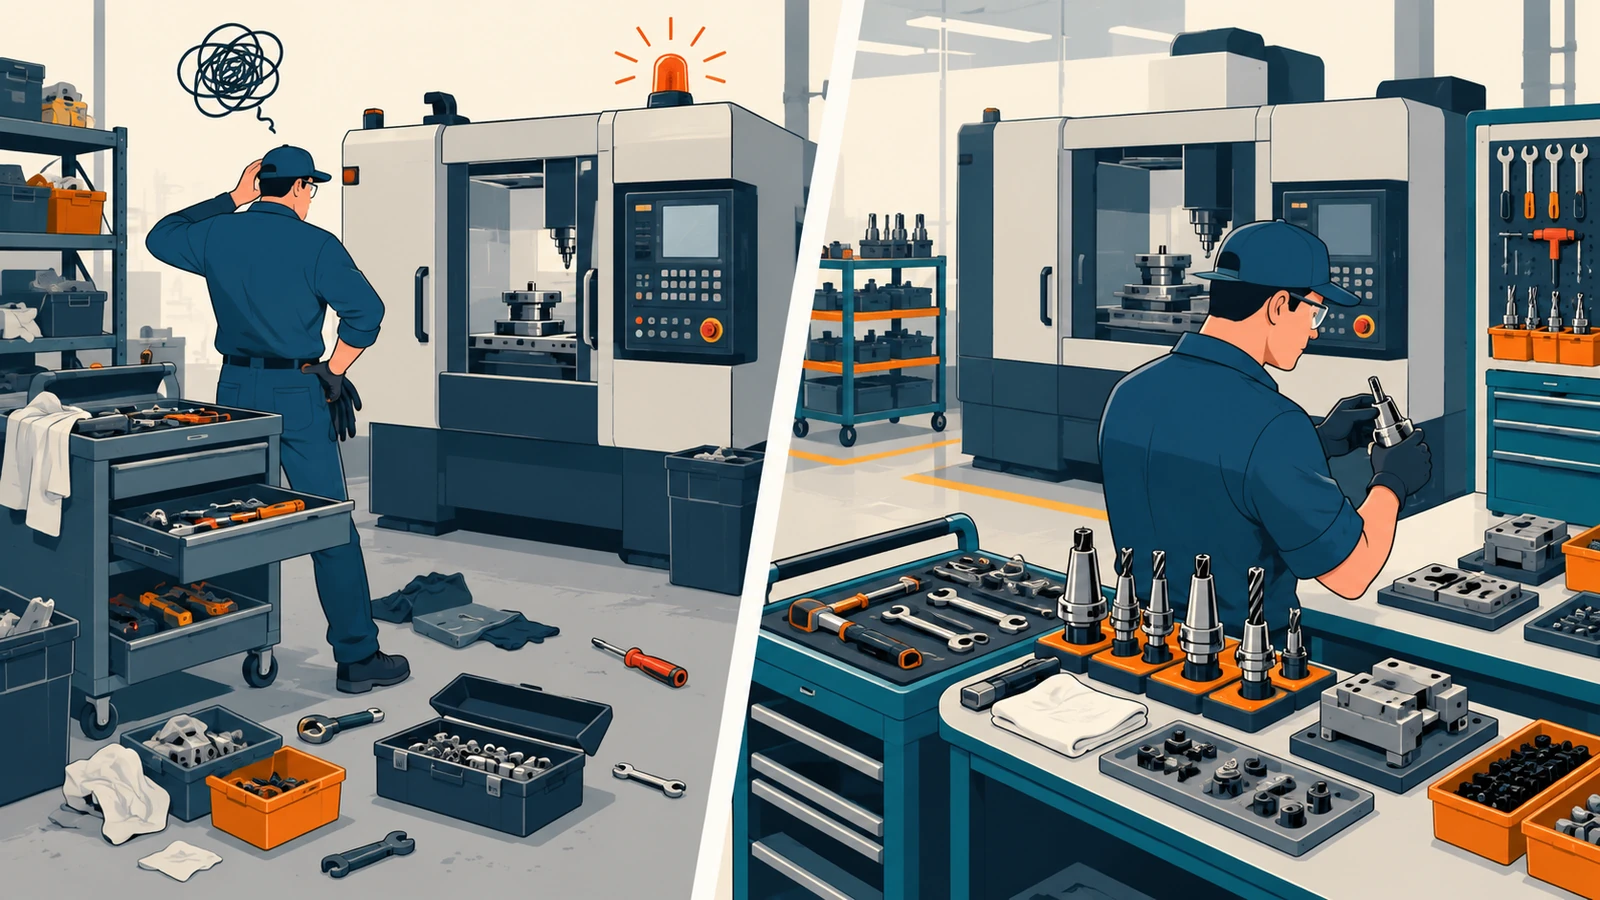
Organize ferramentas, fixadores e materiais no ponto de uso, identifique itens e elimine buscas e deslocamentos desnecessários. Verifique se ajustes podem ser simplificados, se há componentes que podem ser pré-montados e se as informações corretas estão disponíveis. Use observação e participação das pessoas que fazem a troca para escolher o que realmente ajuda.
Padronizar componentes ou métodos pode ajudar quando produtos e processos permitem, mas a solução deve respeitar requisitos específicos de cada item. Não remova verificações necessárias nem aceite uma fixação incerta. Considere poka-yoke quando a seleção ou a montagem errada de ferramenta for um modo de falha relevante. Cada proposta deve ser testada quanto a segurança, qualidade, ergonomia e confiabilidade.
Exemplo hipotético de uma troca
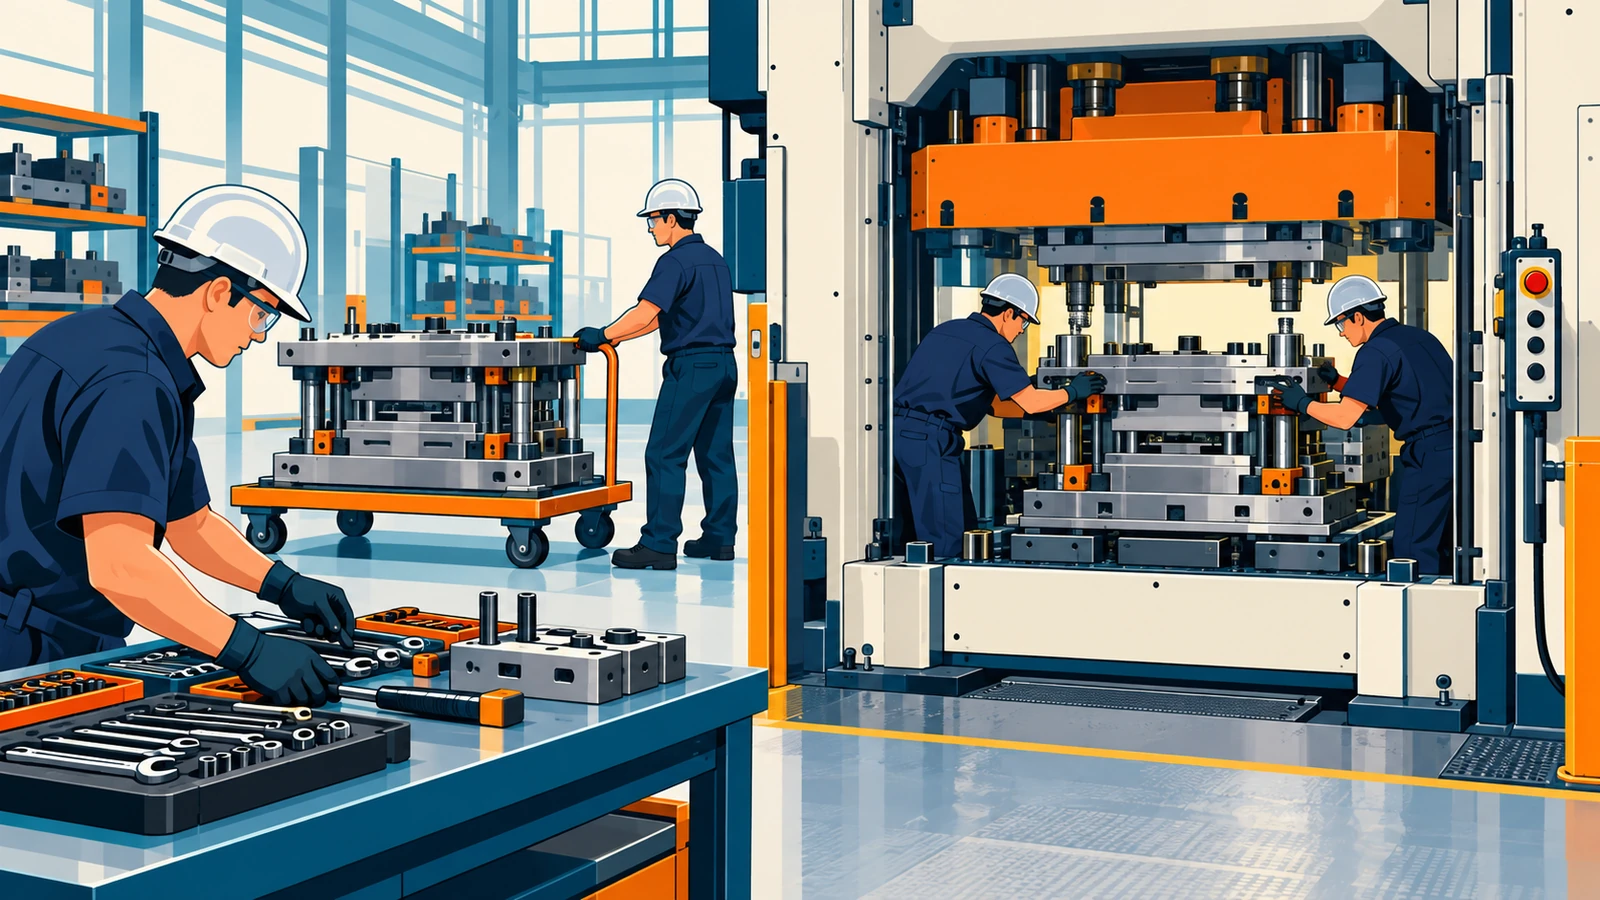
Imagine uma prensa que para enquanto a equipe procura chaves e o próximo conjunto de ferramentas. A observação indica que os itens estão guardados em locais diferentes e que a documentação da nova peça chega depois da parada. Uma hipótese é preparar um carrinho identificado e conferir os dados de produção antes do fim do lote anterior.
A equipe testa o arranjo em uma troca autorizada e observa o tempo, a segurança, a integridade das ferramentas e a primeira peça produzida. Se algo não estiver pronto ou surgir uma condição inesperada, a troca segue o procedimento seguro existente. O exemplo é hipotético e não recomenda alterar proteções ou realizar preparação perto de equipamento em movimento sem avaliação.
Teste alterações e valide a primeira peça
Introduza mudanças em uma etapa controlada. Defina quem autoriza, quem executa, quais verificações serão mantidas e como interromper se uma condição não estiver correta. Após a troca, confirme a qualidade da peça e o funcionamento do equipamento antes de retomar o fluxo normal. Uma troca mais curta que gere defeitos ou risco não é uma melhoria.
Compare resultados em condições equivalentes e registre o método utilizado. Se o tempo variar bastante, procure diferenças no setup e nos recursos antes de concluir. Para avaliar o efeito em outras etapas, observe produção, fila, manutenção e entrega, além do tempo de preparação. Não reduza inventário ou aumente frequência de troca sem verificar a capacidade da operação.
Padronize o método aprendido
Quando um método for testado e aceito, documente sequência, materiais, pontos de segurança, critérios de liberação e responsabilidades. Coloque a informação no local em que a equipe prepara a troca e ensine as pessoas envolvidas. Inclua como tratar exceções e quem pode autorizar ajustes não previstos.
Revise o padrão quando a ferramenta, produto, máquina ou condição mudar. Mantenha uma referência para comparar futuras melhorias e evite transformar o método em cobrança por velocidade individual. O tempo é um indicador do processo, não da qualidade total da troca. Uma equipe deve conseguir fazer o setup de maneira repetível, segura e com qualidade conforme as condições definidas.
Limites e erros comuns
Evite começar com uma meta agressiva sem compreender o setup. A medida pode ser manipulada ao mudar o início e fim do cronômetro ou excluir tarefas. Não classifique como externa uma operação que depende da máquina parada, e não aumente exposição de pessoas para manter equipamento funcionando. A análise exige conhecimento do processo e dos riscos presentes.
Outro erro é tratar SMED como evento pontual. Se a preparação não for sustentada, ferramentas voltam a ficar dispersas e ajustes variam novamente. Acompanhe se os recursos estão disponíveis e se a nova sequência continua segura. Para entender o ritmo necessário de produção, consulte também o artigo sobre takt time; ele responde a outra pergunta e não define sozinho o setup ideal.
Referências confiáveis
- Lean Enterprise Institute — Single Minute Exchange of Die
- Lean Enterprise Institute — Standardized Work in Business Processes