Resposta direta
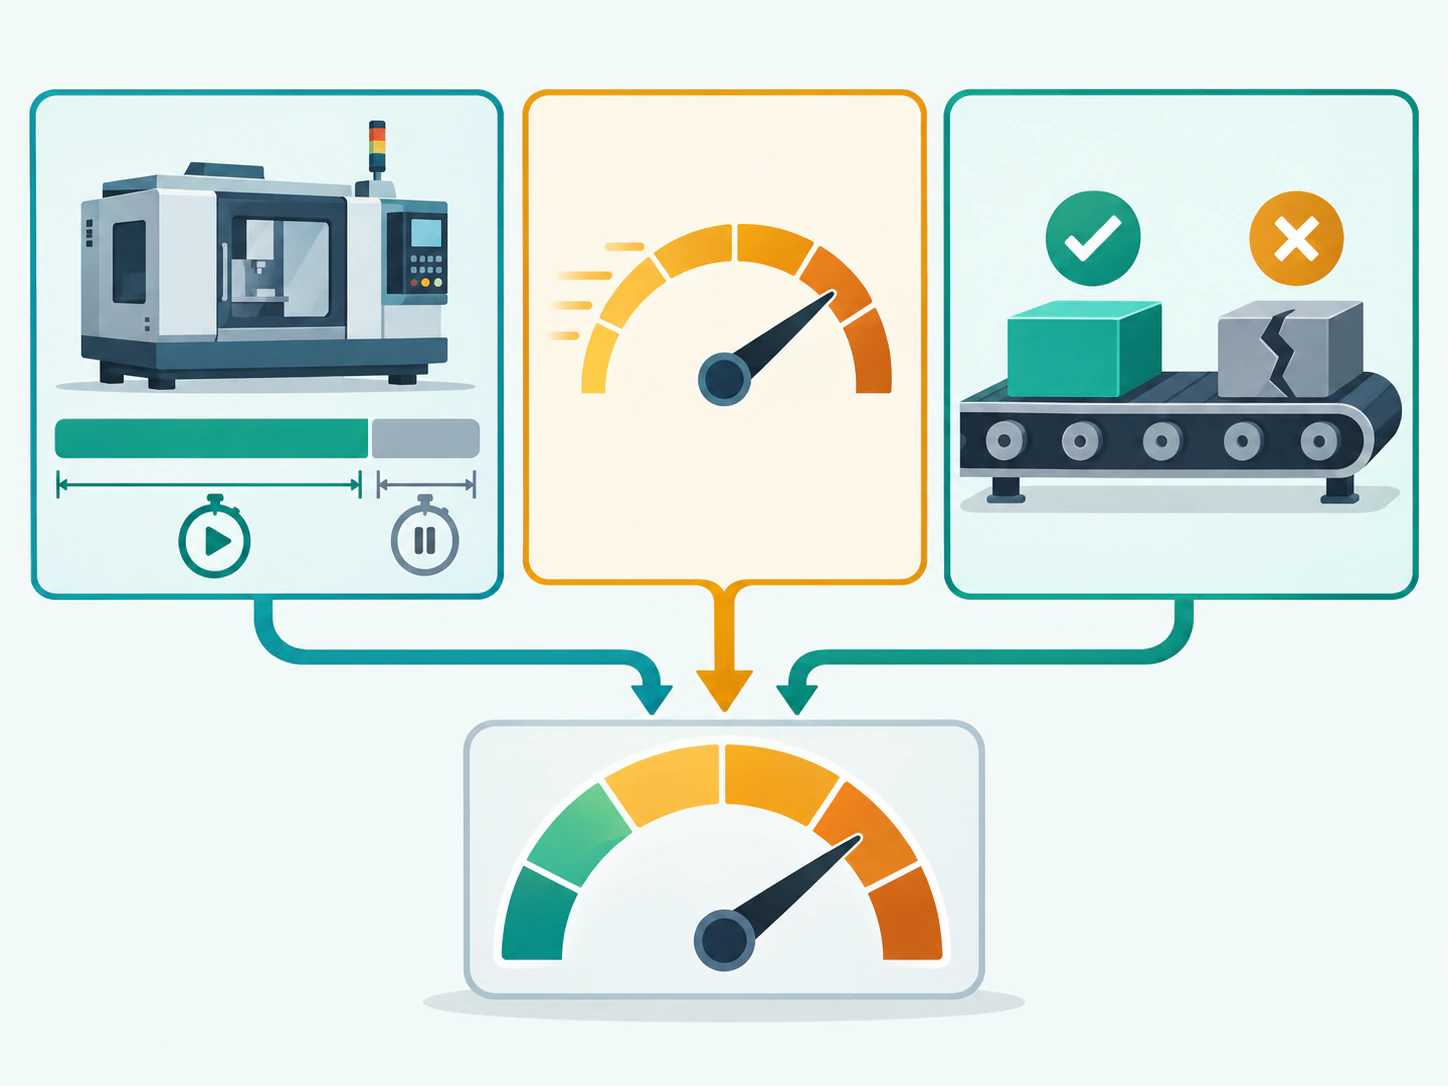
O OEE (Overall Equipment Effectiveness, ou eficácia global do equipamento) combina disponibilidade, desempenho e qualidade para examinar perdas durante o tempo planejado de produção. Calcule cada parcela com definições consistentes e multiplique os três percentuais: OEE = disponibilidade × desempenho × qualidade. O resultado ajuda a localizar oportunidades em equipamentos industriais de manufatura, mas não é uma nota individual, uma meta universal nem uma explicação automática da causa de uma perda.
O ponto de partida é acordar o que conta como tempo planejado, parada, ciclo ideal e peça aprovada. Sem essas definições, comparar turnos, linhas ou períodos pode produzir números incompatíveis. O OEE funciona como uma lente de diagnóstico: sua utilidade depende da qualidade dos registros e da conversa sobre as perdas observadas.
O que o indicador procura mostrar
O Lean Enterprise Institute descreve o OEE como uma medida de quão efetivamente um equipamento é usado e o relaciona às perdas de parada, velocidade e qualidade. A EPA também o apresenta no contexto da manutenção produtiva total (TPM), em que a leitura das perdas orienta o trabalho de melhoria. A medida é específica para equipamento e tempo de produção planejado; não representa, sozinha, o desempenho de toda a fábrica nem a produtividade de uma pessoa.
Antes de calcular, delimite um equipamento ou recurso e uma janela operacional. Se várias máquinas formam uma linha, calcule no nível que responda à pergunta de gestão e preserve os dados por recurso. Um agregado pode ocultar a restrição que limita a saída do sistema. Para acompanhar resultados mais amplos, relacione a medida a outros indicadores de processo e ao fluxo entre etapas.
As três parcelas do OEE
Disponibilidade compara o tempo em que o equipamento esteve produzindo com o tempo planejado para produzir. Paradas incluídas precisam seguir uma regra explícita, por exemplo, como registrar falhas, ajustes e troca de produto. Desempenho compara a produção observada com a produção teoricamente possível no tempo em funcionamento, usando um ciclo ideal definido para o produto e a operação. Qualidade compara unidades boas na primeira passagem com o total produzido, de acordo com um critério de aceitação documentado.
As expressões podem ser representadas como disponibilidade = tempo de operação ÷ tempo planejado; desempenho = (ciclo ideal × quantidade total) ÷ tempo de operação; qualidade = unidades boas ÷ unidades totais. Cada parcela é calculada como fração ou percentual, mantendo a mesma base. Multiplique as frações e, se desejar, converta o produto final para percentual. A definição de ciclo ideal e o tratamento de retrabalho precisam ser estáveis entre os períodos comparados.
Como calcular sem misturar definições
Comece com o calendário acordado: períodos em que não havia intenção de produzir costumam ficar fora do tempo planejado, enquanto as perdas dentro dessa janela são classificadas conforme a regra da organização. Essa fronteira altera o denominador e, portanto, o resultado. Não exclua uma parada apenas porque ela reduz o indicador; registre o motivo e siga a convenção definida antes da análise.
Em seguida, reúna duração das paradas, tempo de operação, quantidade produzida, quantidade aprovada na primeira passagem e ciclo ideal aplicável. Confirme que relógios, turnos, produtos, unidades e apontamentos correspondem à mesma janela. Quando houver mix de produtos com ciclos diferentes, use ciclos específicos e valide como o cálculo agrega o mix. Se dados automáticos e registros manuais divergirem, investigue a diferença antes de divulgar o índice.
Exemplo hipotético de cálculo
Considere, apenas para ilustrar, um turno com 400 minutos planejados. O equipamento ficou operando por 360 minutos, fabricou 900 unidades e 855 passaram sem retrabalho. Suponha um ciclo ideal documentado de 0,36 minuto por unidade. A disponibilidade seria 360 ÷ 400 = 90%; o desempenho, (0,36 × 900) ÷ 360 = 90%; e a qualidade, 855 ÷ 900 = 95%. O OEE ilustrativo seria 0,90 × 0,90 × 0,95 = 76,95%.
Esses números são hipotéticos e não indicam um benchmark nem uma recomendação. A equipe examinaria quais eventos compõem cada perda e se as regras representam corretamente o processo. Uma parcela menor aponta onde investigar primeiro, mas não prova a causa: uma velocidade abaixo do ciclo ideal pode refletir dados incorretos, mix diferente, microparadas ou condição técnica que exige diagnóstico.
Classifique as perdas com categorias acionáveis
Uma categoria útil descreve um evento que a equipe consegue reconhecer e analisar, como falha, ajuste, falta de material, parada curta, ciclo lento, sucata ou retrabalho. Evite códigos genéricos como “outros” sem revisão. Mantenha um campo para contexto e faça amostragens para verificar se operadores usam as definições de modo parecido. Isso evita atribuir mudanças no OEE a alterações de comportamento de registro.
Analise frequência e duração, além do efeito na qualidade e no atendimento. Uma falha rara pode interromper uma etapa crítica; uma perda pequena repetida pode consumir tempo acumulado. O contexto define prioridade. Se uma lista de ocorrências ficar extensa, um diagrama de Pareto pode organizar categorias por um critério escolhido, sem transformar a ordenação em prova causal.
Use o OEE para orientar investigação e aprendizagem
Defina uma rotina em que o time confira dados, descreva a perda mais relevante, investigue possíveis causas e registre a ação combinada. Compare períodos com escopo e mix semelhantes. Após uma mudança, acompanhe o mesmo equipamento e observe também segurança, qualidade, fila e entrega. Um índice maior pode coexistir com um efeito indesejado em outra parte do sistema, por isso não otimize uma máquina isoladamente.
O OEE não substitui manutenção preventiva, análise de confiabilidade nem acompanhamento estatístico do comportamento ao longo do tempo. Quando a pergunta é se a variação mudou, uma carta de controle pode responder a outra necessidade. Quando a pergunta é sobre volume entregue ao cliente, examine a saída do fluxo completo. Escolha a métrica a partir da decisão que será tomada.
Evite comparações e metas fora de contexto
Não existe um valor que seja automaticamente adequado a todo equipamento, setor ou mix. A composição das janelas, o ciclo ideal, as regras de parada, a automação de dados e as restrições da linha mudam a interpretação. Não use um número publicado em outro contexto como obrigação. Se a organização estabelecer uma meta, documente sua origem, escopo, período e consequências, e envolva quem executa e mantém o processo.
Evite ranquear pessoas com base no OEE. Isso incentiva subnotificação, reclassificação de perdas e produção que pode gerar estoque sem demanda. Use o indicador para perguntar como o sistema pode facilitar o trabalho correto, quais impedimentos precisam de suporte e que evidência confirmaria a hipótese da equipe.
Erros comuns ao implantar o indicador
- Alterar as regras de cálculo entre períodos sem registrar a mudança.
- Tratar o ciclo ideal como constante mesmo quando muda o produto ou a condição.
- Excluir paradas para melhorar o percentual apresentado.
- Chamar o OEE de produtividade de toda a operação.
- Usar o resultado para cobrar indivíduos em vez de investigar o processo.
- Agir sobre o número agregado sem examinar as parcelas e os eventos.
Uma implantação pequena e transparente costuma revelar problemas de definição antes de ampliar o uso. Teste os apontamentos em um equipamento, compare registros com a rotina real e ajuste categorias com a equipe. Depois, documente a fórmula, as exclusões, os responsáveis pelos dados e a frequência de revisão. Assim o indicador pode apoiar decisões sem prometer mais do que os dados sustentam.